DoE-Happen #060Serie: Warum ist mancher Faktoreffekt nicht signifikant?Anwender7 Min. Lesezeitaktualisiert am 21.11.2026
Kurz gesagt
Eine mehrlagige Verbundfolie zeigte im DoE keinen einzigen signifikanten Effekt – R² unter 0,1, Q² negativ. Die Ursache lag nicht im Design, sondern in Störgrößen außerhalb des Versuchsplans: elektrostatische Aufladung, Einspannung, Raumklima. Erst nachdem das Team sie mit Brainwriting aufgespürt und abgestellt hatte, wurden die Ergebnisse reproduzierbar und die Faktoren sichtbar.
In dieser Serie geht es um Gründe, warum erwartete Faktoreffekte im DoE ausbleiben – selbst wenn man alles richtig gemacht hat. Heute: große Streuung in den Messergebnissen, wenn Umgebung, Messsystem oder Bedienung dafür sorgen, dass die Daten mehr rauschen als sprechen.
„Schon wieder unklare Ergebnisse – das Material ist doch stabil!“
Mit dieser Kernaussage begann mein Austausch mit einem Entwicklerteam aus dem Bereich Spezialverpackungen.
Getestet wurde eine mehrlagige Hochleistungs-Verbundfolie für pharmazeutische Anwendungen, kaschiert aus fünf funktionalen Schichten: Barriere, Festigkeit, Siegelfähigkeit, UV-Schutz.
- Theorie: Top-Materialwerte, sauber spezifiziert.
- Praxis: Starke Schwankungen bei den Prüfungen – Kriechverhalten, Dehnung, Schmelzpunkt: alles inkonsistent, ohne erkennbare Trends.
Das Team hatte ein DoE aufgesetzt, um den Ursachen auf den Grund zu gehen. Doch keiner der Faktoren erschien wie erwartet signifikant. Genau an diesem Punkt wurde das Projekt spannend.
DoE als letzter Strohhalm – oder Beginn echter Ursachenforschung?
Keine Firma setzt einfach so auf DoE – zumindest nicht, wenn die Methode intern noch nicht etabliert ist. Oft kommt DoE erst ins Spiel, wenn die klassischen Werkzeuge ausgeschöpft sind. So auch hier: Die Ergebnisse waren widersprüchlich, der Projektdruck hoch, die Erwartung an das DoE entsprechend groß.
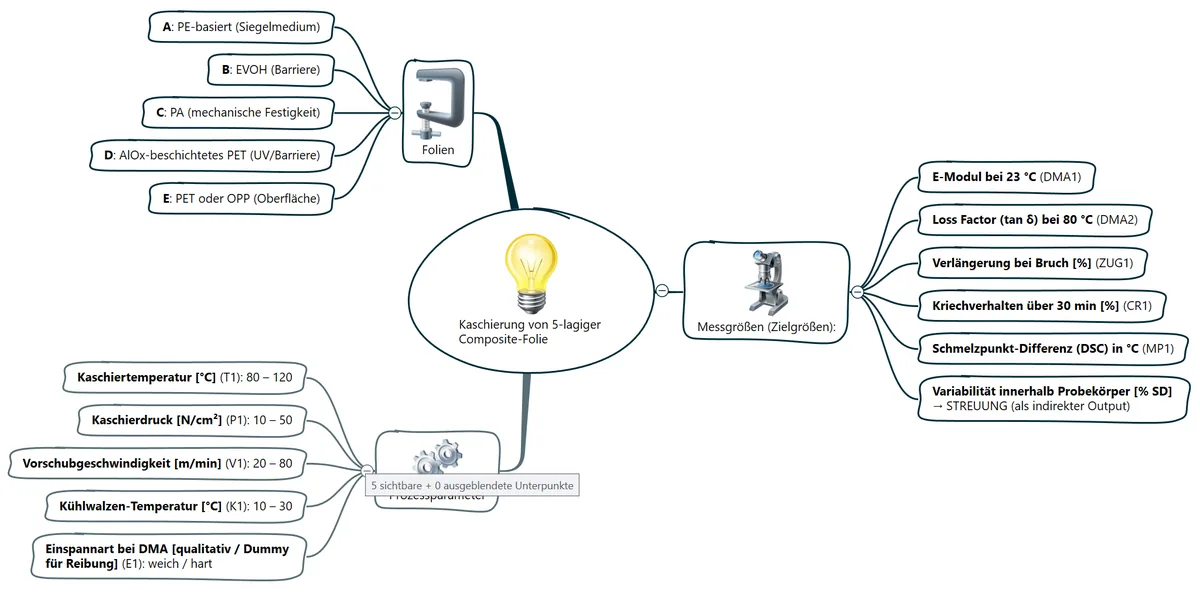
Meine Rolle beginnt in solchen Situationen meist nicht am Reißbrett, sondern im Gespräch: Was fällt dem Team auf? Welche Hypothesen stehen im Raum? Wo liegen die Unsicherheiten? Dafür nutze ich gern strukturierende Methoden wie Ishikawa-Diagramme oder Mindmaps – immer vom Groben ins Detail.
Was wurde untersucht?
Die fünflagige Verbundfolie
- A – PE-basiert: Siegelmedium, die thermisch aktivierbare Schicht.
- B – EVOH: die klassische Barriereschicht gegen Gase.
- C – PA (Polyamid): verantwortlich für die mechanische Stabilität.
- D – PET mit AlOx-Beschichtung: UV- und Sauerstoffbarriere für lichtempfindliche Wirkstoffe.
- E – PET oder OPP: die Außenschicht, je nach Anforderung an Bedruckbarkeit, Reibung oder Kratzfestigkeit.
Jede Schicht bringt ihre Eigenheiten mit: Schrumpfverhalten, Haftung, Wärmeausdehnung, Additivreste – und Spannungen. Genau diese Aspekte wurden später wichtig.
Die Faktoren
Fünf Faktoren wurden variiert, vier quantitativ und einer qualitativ:
- T1 – Kaschiertemperatur: 80–120 °C
- P1 – Kaschierdruck: 10–50 N/cm²
- V1 – Vorschubgeschwindigkeit: 20–80 m/min
- K1 – Kühlwalzentemperatur: 10–30 °C
- E1 – Einspannart (hart/weich): kein Prozessparameter, sondern ein bewusst aufgenommener Faktor des Messaufbaus, um den Einfluss der Einspannung und der Reibung an der Probe in der DMA zu erfassen.
Die Zielgrößen
- DMA1 – E-Modul bei 23 °C: Steifigkeit im Ausgangszustand
- DMA2 – Verlustfaktor tan δ bei 80 °C: Dämpfungsverhalten, empfindlich für molekulare Beweglichkeit
- ZUG1 – Bruchdehnung (%): Maß für Flexibilität bzw. Versprödung
- CR1 – Kriechverhalten über 30 min (%): gibt das Material unter konstanter Last nach?
- MP1 – Schmelzpunktdifferenz (DSC): Hinweis auf Homogenität und Störungen im Aufbau
Das Design
Wegen des qualitativen Faktors Einspannart hatte sich das Team für ein D-optimales Design entschieden. Klassische Designs wie Central Composite oder Box-Behnken stoßen bei qualitativen Faktoren schnell an Grenzen; D-optimale Designs sind hier flexibler und erlauben Wechselwirkungen und nichtlineare Terme auch bei gemischten Faktortypen.
Der Plan: 25 Grundversuche plus 2 Centerpoints – und der komplette Plan ein zweites Mal, um die Reproduzierbarkeit im ganzen Versuchsraum zu beurteilen.
So weit, so gut. Doch dann kam der Moment, den kein Team erleben möchte – und der trotzdem zu den ehrlichsten im ganzen DoE-Prozess gehört: Das Modell erklärte nichts.
Kein Effekt war signifikant – was nun?
Trotz systematischer Planung ließen sich keine klaren Ursache-Wirkungs-Beziehungen erkennen. Ein Teil des Teams reagierte frustriert: „DoE bringt uns auch nicht weiter.“ Ein anderer Teil war nachdenklicher: „Jetzt sehen wir wenigstens schwarz auf weiß, was wir vorher nur gespürt haben.“
Ich wollte es genauer wissen und stellte eine einfache Frage:
„Wusstet ihr vorher schon, dass die Ergebnisse bei ähnlichen Einstellungen oft schwanken?“ Kurze Pause. Stirnrunzeln.
„Gab es schon vor dem DoE Situationen, in denen bei gleichen Parametern sehr unterschiedliche Ergebnisse herauskamen?“ Diese Variante kam an.
„Ja. Genau deswegen haben wir das DoE überhaupt gemacht.“
Warum ist das der entscheidende Punkt?
Das war der Wendepunkt. Das DoE war präzise geplant – aber auf einem unsicheren Fundament gebaut. Wenn die Reproduzierbarkeit schon vorher schlecht war, ist jede Analyse ein Blick in den Nebel.
Erkenntnis
Ein DoE kann nicht unterscheiden, welches Ergebnis von echten Effekten stammt und welches von versteckten Störungen – solange diese Störungen nicht im Modell stehen.
Das Modell kann mitteln und glätten, aber keine Wahrheit herbeizaubern, wo keine Konstanz ist. Wiederholungen machen die Unsicherheit sichtbar – entwirren können sie sie nicht.
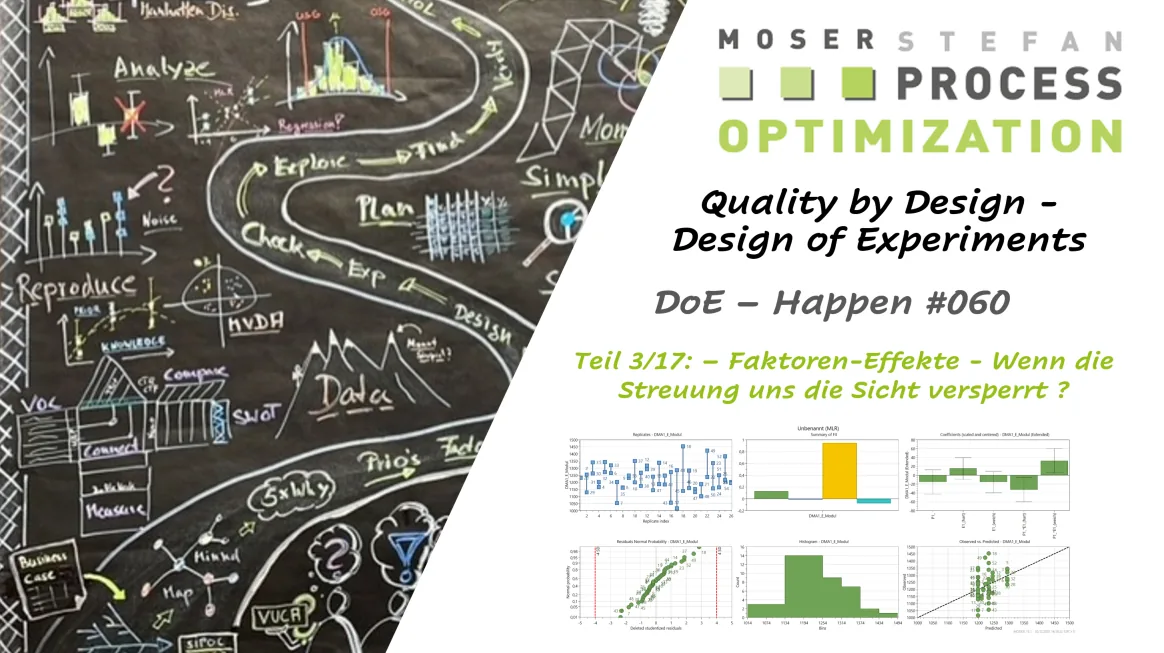
Was zeigt der Overview Plot?
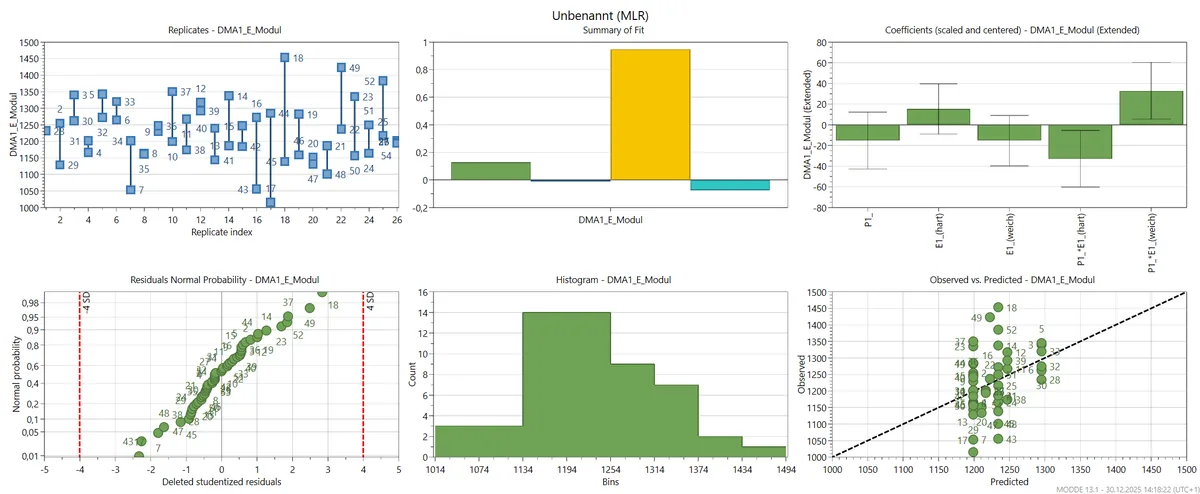
Als Einstieg in die vertiefte Analyse wählte ich eine repräsentative Zielgröße: das E-Modul bei 23 °C.
1. Replicates: Starke Schwankungen bei identischen Versuchsbedingungen. Wiederholungen wie Versuch 7 und 43 oder 18 und 47 unterscheiden sich um teils mehr als 100 MPa, obwohl alle Einstellungen laut Plan gleich waren. Das deutet in der Praxis fast immer auf nicht beherrschte Störgrößen hin – Einspannspannungen, Handling, unerkannte Toleranzen im Messprozess.
2. Summary of Fit: R² ≈ 0,09 – das Modell erklärt weniger als 10 % der Variation. Q² ist negativ, die Vorhersagekraft fehlt. Auch die Reproduzierbarkeit liegt nahe null: Die Wiederholungen streuen so stark wie der ganze Datensatz. Hier hilft keine Modelloptimierung, nur Ursachenforschung.
3. Coefficients: Als einziger Faktor ist die Einspannart erkennbar – also ausgerechnet ein Faktor des Messaufbaus, nicht des Prozesses. Alle Prozessfaktoren bleiben unter der Signifikanzgrenze, die Konfidenzintervalle sind auffällig breit. Ein erster Fingerzeig: Die Streuung kommt zu einem guten Teil aus der Messung.
4. Residual Normal Probability: Die Residuen folgen grob einer Normalverteilung, einzelne moderate Ausreißer wie Versuch 7 und 43 sind sichtbar. Sie zu entfernen bringt keinen Mehrwert. Die Statistik ist formal in Ordnung – das Problem liegt im System.
5. Histogramm: Breit und unscharf, keine Cluster, keine erkennbare Unterstruktur. Das spricht für viele kleine, sich überlagernde Einflüsse, die nicht als Faktoren erfasst sind.
6. Observed vs. Predicted: Die Punkte liegen weit verstreut um die Diagonale. Keine Vorhersagequalität.
Erkenntnis
Wenn schon Wiederholungen und Centerpoints weit auseinanderliegen, lohnt es sich nicht, am Modell zu schrauben. Erst die Reproduzierbarkeit sichern – dann modellieren.
Wie findet man Störgrößen, über die niemand spricht?
Wir gingen nicht zur Tagesordnung über. Ich nutzte einen meiner liebsten Perspektivwechsel: Brainwriting – eine stille, aber sehr wirksame Kreativitätstechnik, gerade wenn es um Fehlerquellen geht, über die sonst selten offen gesprochen wird.
Die Aufgabe war bewusst provokant: „Versetzen Sie sich in die Rolle eines Saboteurs. Wo im Prozess könnten Sie gezielt eingreifen, damit die Zielgrößen schlechter werden – ohne dass es auffällt?“
Einige schauten verdutzt zum Teamleiter, doch der war eingeweiht. Es folgte eine fast andächtige Schreibphase – jeder für sich, keine Diskussion. Dann wanderten die Zettel reihum, mit der Aufgabe: „Spinne die Idee weiter. Ergänze, widersprich, bring eine neue Perspektive hinein.“
Was vorher wie eine Einzelmeinung wirkte, bekam plötzlich Tiefe. Aus „elektrostatische Aufladung beim Abrollen“ wurde „hängt stark von der Luftfeuchte ab“, „beim Wechsel von PET zu PA besonders auffällig“ und „wird oft nicht entladen, wenn die Folie die Maschine durchläuft“.
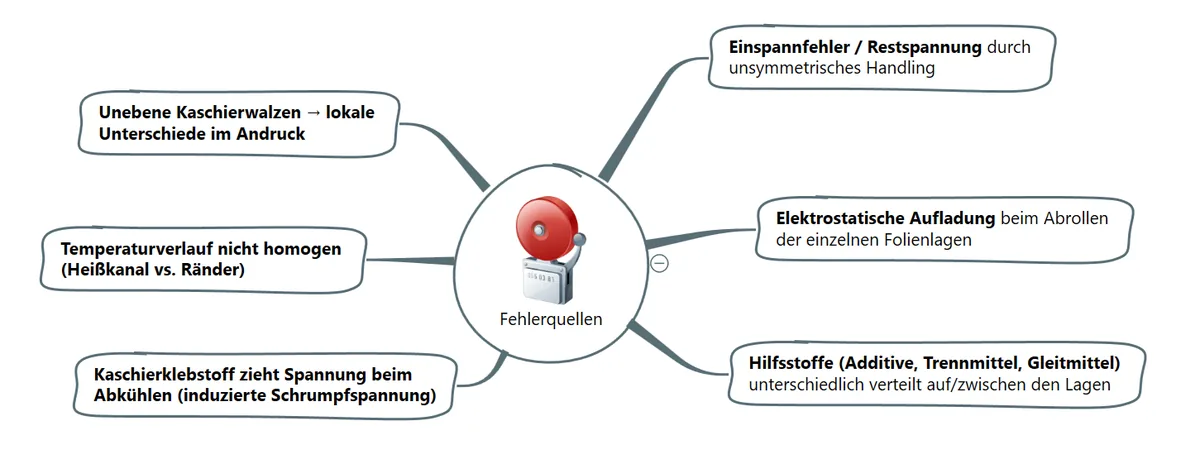
Innerhalb weniger Minuten entstand ein gemeinsamer Hypothesenraum mit realistischen Störgrößen – viele davon bisher nur Vermutungen, jetzt systematisch gesammelt und bewertbar.
Erkenntnis
Nicht das DoE ist schuld. Die Realität ist komplexer, als das Modell zulässt.
Wenn das Rauschen lauter ist als das Signal
Dem Team fehlte es nicht an Planung, Struktur oder Methodik. Es hatte sauber gearbeitet, Wiederholungen eingeplant und den qualitativen Faktor über ein geeignetes Design eingebunden. Das Problem war, was nicht modelliert wurde: elektrostatische Aufladung, minimale Unterschiede beim Einspannen, das Mikroklima im Raum, ungleich verteilter Klebstoff, Spannungen im Laminat. Einzeln vielleicht harmlos – zusammen genug, um den Versuchsraum zu übertönen.
Erst als das Team gezielt auf die Hypothesen aus dem Brainwriting einging, entstanden reproduzierbare Ergebnisse. Kleine Maßnahmen mit großer Wirkung: eine Entladungsvorrichtung, eine spannungsfreie Einspannung, stabile Klimabedingungen.
Und plötzlich zeigte sich eine klare Struktur. Die Modelle wurden erklärbar, die Vorhersagen ergaben Sinn, die Faktoren entfalteten Wirkung – und das Team verstand, warum es vorher nicht funktioniert hatte.
Wissen to Go
- Erst Reproduzierbarkeit, dann Modell: Streuen schon die Wiederholungen stark, hilft keine Modellvariante.
- Messsystem mitdenken: Wird ein Faktor des Messaufbaus signifikant, liegt ein Teil der Streuung in der Messung.
- Störgrößen aktiv suchen: Brainwriting mit „Saboteur-Frage“ bringt Ursachen ans Licht, über die sonst niemand spricht.
- Bessere Bedingungen statt mehr Versuche: Mehr Experimente machen Rauschen nicht leiser.
Häufige Fragen – testen Sie Ihr Wissen
Einsteiger Warum bringt ein DoE nichts, wenn die Wiederholungen stark streuen?
Weil das Modell echte Effekte nicht von zufälligen Schwankungen trennen kann. Streuen schon gleiche Einstellungen stark, gehen kleinere Faktoreffekte im Rauschen unter.
Anwender Was tun, wenn R² sehr klein und Q² negativ ist?
Nicht am Modell schrauben, sondern die Reproduzierbarkeit verbessern: Messsystem prüfen, Störgrößen sammeln und abstellen, dann erneut messen.
Anwender Wie finde ich Störgrößen, die niemand auf dem Schirm hat?
Mit Brainwriting und der „Saboteur-Frage“: Wo könnte man unbemerkt eingreifen, damit das Ergebnis schlechter wird? Jeder schreibt still, dann werden die Ideen reihum weiterentwickelt.
Experte Was bedeutet es, wenn ein Faktor des Messaufbaus signifikant wird?
Ein Teil der Variation stammt aus der Messung, nicht aus dem Prozess. Dann lohnt eine Messsystemanalyse, bevor Prozessfaktoren bewertet werden.
Passt dazu
- WeiterlesenDoE-Happen #066: Wenn das Rauschen lauter ist als der Effekt
- DoE-EntscheiderFaktoren-Wirkung